

Làm cách nào để kiểm tra ống thép có đường nối thẳng để-thử nghiệm không phá hủy?
Jan 21, 2026
Để lại lời nhắn
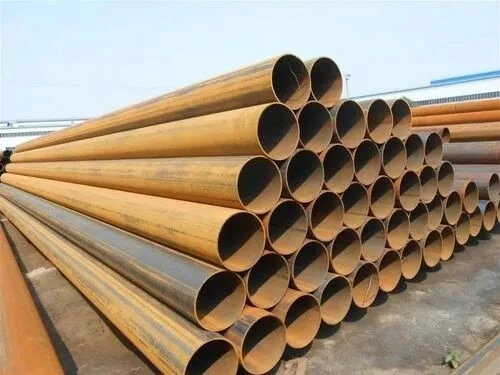
Yêu cầu cơ bản về hình dáng bên ngoài của mối hàn ống thép đường thẳng
Trước khi tiến hành-thử nghiệm không phá hủy, việc kiểm tra bề ngoài củamối hàn ống thép đường thẳngnên đáp ứng yêu cầu. Các mối hàn được sử dụng cho phụ kiện đường ống thường yêu cầu hình dáng thẳng và chất lượng bề mặt như sau:
Hình dạng mối hàn phải đẹp, có chiều rộng 2 mm bao phủ cả hai mặt của góc xiên. Hình dạng của mối hàn phi lê phải có sự chuyển tiếp suôn sẻ và chiều cao cũng phải phù hợp với các thông số kỹ thuật của thiết kế.
Bề mặt mối hàn
(1) Không được phép có vết nứt, nóng chảy, xỉ hoặc vết bắn tung tóe.
(2) Đối với ống thép có nhiệt độ thiết kế dưới -29 độ C và ống thép không gỉ có xu hướng cứng lại nhiều hơn thì bề mặt mối hàn không được có rãnh cắt. Đối với các vật liệu liên quan khác, độ sâu vết cắt của mối hàn phải lớn hơn 0,5 mm, chiều dài của các cạnh liên tục không được vượt quá 100 mm và tổng chiều dài của vết cắt trên cả hai mặt của mối hàn không được vượt quá 10% tổng chiều dài mối hàn.
(3) Bề mặt mối hàn không được thấp hơn bề mặt ống và xỉ cao không được vượt quá 3 mm.
(4) Mặt sau của mối hàn không được vượt quá 10% độ dày thành và không được vượt quá 2 mm. Nguyên tắc lựa chọn các phương pháp-thử nghiệm không phá hủy (NDT) trên bề mặtống thép đường may thẳng: Thử nghiệm hạt từ tính được sử dụng cho ống thép sắt từ và thử nghiệm thẩm thấu được sử dụng cho ống thép không sắt từ.
Đối với các mối hàn dễ bị nứt nóng, NDT bề mặt quan trọng cần được thực hiện sau khi hàn và xử lý nhiệt. Đối với các mối hàn dễ bị nứt muộn, nên thực hiện phân tích và thử nghiệm NDT trên bề mặt được nghiên cứu sau khi làm nguội một thời gian trong các hệ thống hàn khác nhau.
NDT bề mặt phải được thực hiện theo yêu cầu tiêu chuẩn. Mục đích và ứng dụng của NDT bề mặt nói chung như sau:
(1) Kiểm tra chất lượng bề mặt ngoài của ống.
(2) Phát hiện các khuyết tật bề mặt ở các mối hàn đối đầu quan trọng.
(3) Phát hiện các khuyết tật bề mặt trong các mối hàn góc quan trọng.
(4) Phát hiện các khuyết tật bề mặt ở các mối hàn ổ cắm và mối hàn nhánh chữ T quan trọng.
(5) Phát hiện góc xiên trong mối hàn có xu hướng dập tắt cao.
(6) Kiểm tra các rãnh trong ống thép không gỉ không chứa austenit-có nhiệt độ thiết kế dưới hoặc bằng -29 độ C.
(7) Kiểm tra các mối hàn-hai mặt sau khi làm sạch.
Kiểm tra bằng tia X và siêu âm
Mục đích chính của việc kiểm tra bằng tia X và siêu âm là kiểm tra các mối nối đối đầu củaống thép hàn đường thẳngvà các phụ kiện đường ống hàn.
Hàn trễ làm tăng nguy cơ nứt mối hàn. Việc kiểm tra bằng tia X{1}} và siêu âm phải được thực hiện sau khoảng thời gian làm mát.. 100% Kiểm tra bằng tia X-phải được thực hiện trên mối hàn (khi đường ống chính trong vỏ có mối hàn theo chu vi) và các hoạt động ẩn chỉ có thể tiến hành sau khi vượt qua bài kiểm tra áp suất.
Các mối nối hàn trên đường ống được bao phủ bởi các vòng gia cố hoặc tấm đỡ cần phải được kiểm tra bằng tia X-100% mới đạt yêu cầu; chỉ sau khi vượt qua bài kiểm tra, chúng mới có thể được phát triển và tái sử dụng. Việc kiểm tra không phá hủy phải được thực hiện ở giữa mối hàn theo kế hoạch, kiểm tra sự xuất hiện của bức xạ và kiểm tra siêu âm phải được thực hiện ở mặt sau của khu vực kiểm tra không phá hủy. Việc hàn chỉ có thể tiếp tục sau khi mối hàn đã vượt qua quá trình đánh giá.
Gửi yêu cầu